如虹精工梳理了OMAX叠加式液压阀压力异常的排查思路:先确认阀功能,再结合测点、负载和油温判断压力响应。在机床液压夹紧支路中,应比较夹紧、保持和松开阶段的压力变化,逐步检查调压部件、阀芯及油液状态。调压无响应时还须核对供油条件,不能靠继续拧紧掩盖故障;清洗也不能修复阀芯配合面损伤。
压力升不上去,调节螺杆已经拧了几次;冷机时夹得住,运行一段时间后夹紧压力开始下降;压力表来回摆,执行机构也跟着发抖。这些现象都可能出现在叠加阀组所在的油路中,但不能仅凭表针变化就认定调压阀损坏。
标题中的“日本进口”需要先核实。现有品牌信息不足以确认这一产地属性,现场应以铭牌、完整型号和原产地文件为准。以下讨论叠加式压力控制阀的一般排查方法,具体结构和维修要求仍须对应实物型号。
先弄清楚,异常的是哪一段压力
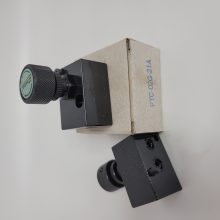
叠加式说的是安装形式,并不意味着每块阀都负责调压。减压阀控制下游支路压力,溢流阀限制相应油路压力,单向阀、节流阀则承担其他功能。阀组里哪一层作用于哪个油口,需要对照液压符号和回路图确认。
以机床夹紧支路为例,泵出口压力正常,不能证明夹紧支路供压正常。应在设备允许的测点比较减压阀入口与受控支路的压力,并记录夹紧、保持、松开各阶段的变化。如果入口压力也同时下降,排查范围就要向泵供油、主压力控制和其他支路扩大;入口稳定而下游异常,才有理由重点检查该支路及其控制阀。
测量条件也要一致。冷机空载与热机夹紧时的表值不能直接比较。先核对压力表是否可靠、测点是否正确,再记录油温和动作状态。仅在换向瞬间出现的尖峰,还需要合适的动态测压手段,普通表针未必能反映峰值。
调压部件要看响应,不能只看拧了多少圈
确认阀功能和允许范围后,按设备调试程序小幅调整,观察压力是否连续变化。调整前保留原始设定记录,每次只改变一个条件。
如果调节几乎没有反应,先检查锁紧机构是否按要求解除、调节件是否已到限位,以及入口是否具备所需供压条件。减压阀不能把不足的入口压力抬高;系统存在较大泄漏时,继续增加弹簧预紧也未必能建立所需压力。
压力能够调上去,运行后却又偏离,需要区分调节位置真的松动,还是油温、流量和负载发生了变化。锁紧后的设定应在相同工况复测,不能把所有漂移都归到调节螺杆上。
若证据指向机械调节机构,再由维修人员按型号要求检查螺纹、弹簧及支承部位。不要擅自加垫片、更换更硬的弹簧,或强拧到机械极限。这些做法会改变原有调压条件,也可能掩盖真正的故障。
阀芯卡滞与磨损,处理方式不同
调压响应迟缓、压力突然跳变,或同一设定下重复动作的结果不一致,可能与运动件受阻有关。不过,泵供油波动和负载变化也能造成相似表现,症状只能帮助缩小范围。
检查阀芯之前,要隔离动力,释放蓄能器及受载执行机构中的储能,并确认相关油路没有残压。停泵不代表整个阀组已经卸压,不能靠松接头试探。
拆检重点是配合面有无颗粒、黏附沉积物、拉伤或异常磨损。污染导致的运动不畅,可以按维修要求清洗并查找污染来源;配合间隙已经磨大、阀座受损,清洗就无法恢复原有密封能力。不要用砂纸自行打磨阀芯来换取“滑动顺畅”,尺寸和配合改变后,泄漏可能更严重。
对于带先导结构的阀,还应按图纸检查控制油路、阻尼孔和泄油通道。不同结构中,同一通道堵塞造成的压力表现可能不同,不能一概判断为压力升高或降低。
如果异常紧接着阀组拆装出现,还要回查叠装方向、密封位置和紧固要求。此时直接换阀,容易把装配问题原样保留下来。
热机掉压、泡沫和反复卡滞,要回到油液检查
冷机压力正常、热机逐渐下降,是值得保留的线索。油温升高后黏度下降,已有磨损间隙处的内泄漏可能增加,但泄漏位置可能在泵、阀或液压缸,不能凭这一现象锁定某块叠加阀。
应在相同负载下对照冷、热状态的入口和支路压力,必要时依照检修程序进一步检测流量或泄漏。还要检查冷却条件及持续溢流等发热原因。单纯换更稠的油,可能暂时改变表现,却把启动和吸油条件一并改变了。
油箱中出现持续泡沫,同时伴随泵噪声或动作不连贯时,应检查液位、吸油连接的密封及回油状态。油液发白也可能涉及水分,外观只能提示方向,不能替代取样检测。
阀芯清洗后很快再次卡滞,则要追查颗粒从哪里进入:滤芯是否失效或旁通、检修时是否带入杂质、系统内部是否仍在产生磨屑。油看起来清亮,并不能证明清洁度合格。所需过滤和油液指标,应按具体阀件与系统要求确定。
修好后,用同一工况把结果核实
恢复运行时,先按设备程序从安全的低压条件开始,逐步恢复负载,检查泄漏、压力响应和动作情况。随后在正常工作油温下重复原先出现异常的动作,比较调整前后的测量记录。
如果压力只在空载时恢复,或者换油后短暂正常、热机又掉压,故障就还没有闭环。留下完整型号、测点、油温、负载状态和处理记录,下一次排查才有依据。维修结束的标准,是设备在原先出问题的工况下恢复正常,而不只是调节后表针到了目标位置。