如虹精工梳理华德叠加比例节流阀的选型要点:先核实具体型号和液压机能,不能仅凭叠加结构认定其具备比例控制功能。机床液压进给或旧设备调速改造中,应结合目标速度、工作压差和驱动配置判断匹配性。比例节流并不自动保证流量恒定,负载变化仍可能引起速度偏移。现有分类资料不足以确认具体型号,不宜直接套用品牌专属参数。
液压缸需要在接近工件时减速、加工时保持进给、返回时加快,固定开度的节流调节便可能难以适应工艺变化。把调速指令交给控制器,可以减少人工反复调整,但阀件能否满足要求,还要看负载、压差以及整套回路的配置。
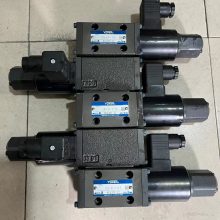
理解“华德叠加比例节流阀”这个名称,首先要分清三个概念:叠加是安装结构,比例是控制方式,节流是调节流量的原理。三者不能互相替代。普通叠加式单向节流阀,即使安装在电控阀组里,也不因此具备比例调节能力。标题没有给出具体型号,因此不能直接确定其额定流量、控制信号或内部补偿结构。
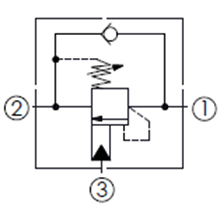
对实际选型而言,第一份需要拿到的资料是完整型号对应的液压符号和技术样本。
叠加结构通过安装面上的油口连接相邻阀件与底板,适合把多种控制功能集中到阀组中。比例节流则通过电信号改变节流开口,使调速指令能够随工艺阶段变化。如果具体产品确实同时具备这两种特征,便可在相应油路中实现电控节流调节。
不过,开口能连续变化,不代表液压缸速度会严格跟随指令。节流流量同时受开口面积和阀口两端压差影响。在供油条件相近时,负载上升可能改变节流压差,即使控制信号不变,执行机构速度也可能发生偏移。把“比例”理解成“给定一半信号就一定得到一半速度”,容易在调试时误判故障。
需要负载变化下的稳定调速时,应核实回路是否具有压力补偿,以及补偿工作所需的压差是否足够。需要更准确的运动控制时,还要评估执行机构反馈。阀芯位置反馈能够改善阀芯控制,但它并不等同于液压缸的位置或速度闭环。
以机床液压进给为例,接近工件、切入加工和行程末端减速,对流量的要求不同。比例节流方案可以用不同指令组织这些速度段,指令斜坡也有助于缓和突变。但切削负载变化较大时,单靠预设开度未必能维持所需进给速度。此时应先判断速度误差来自压差变化、供油不足还是机械阻力,再决定是否需要补偿或反馈。
工装夹具也有类似需求:接近工件时适当降速,可以减轻接触冲击;接触后的夹紧力,则由压力、液压缸有效面积和机构传力关系共同决定。把节流阀关小,只是限制流量,不能直接把最终夹紧力设定到所需数值。速度控制和压力控制应分别落实到回路中。
这些场景说明的是应用逻辑,不能据此推定某一华德型号已具备全部功能。
选型时,可以先用液压缸有效面积与目标速度估算流量,再检查阀的工作区间。伸出和缩回时有效面积不同,同一速度对应的流量也可能不同。样本中的额定流量通常带有测试压差条件,脱离这个条件比较大小,不能判断装机后的实际表现。
最大流量够用之后,还要看最低工作速度。若正常工进长期处在很小的阀口开度附近,死区、滞环和摩擦的影响可能更加明显。阀选得过大,未必更好调。真正需要核对的是常用速度段落在流量曲线的什么位置,以及低速时能否重复得到相近的动作结果。
叠加安装也不能只看螺栓能否穿过。控制的是哪个油路、采用进口还是出口节流、反向流动如何通过,都要与原回路一致。安装面尺寸、密封位置和紧固要求同样需要逐项对应。旧设备改造还应预留阀组增加高度后的空间,以及插头拆装、线缆转弯和工具操作的位置。
电气匹配应按具体型号确认。控制器输出的是指令信号,比例电磁铁需要怎样的电流驱动,是否配套独立放大器,都不能凭接口外形判断。失电后的阀口状态也应与设备动作要求一起核对,尤其不能把比例节流功能当作负载保持或安全锁紧功能。
调试时,值得保留一组完整记录:控制指令、相关压力、油温,以及液压缸通过固定行程所需的时间。先观察低速动作,再逐步调整工作速度与加减速过程,随后比较冷机、热机和不同负载下的变化。
如果相同指令下热机速度发生漂移,应同时检查油温、黏度变化和内泄漏;如果动作间歇性停顿,应把电流输出、接插件、油液污染和机械卡滞纳入排查。仅凭“动作不稳”就更换阀,往往难以找准原因。
发热则需要回到能量损失上判断。节流点的损失与流量和压差的乘积有关,长时间大流量、高压差运行,会增加散热负担。即使阀能够完成调速,也应检查供油方式是否让系统持续消耗了过多能量。
采购或替换华德相关阀件时,最有用的核对材料是一套完整信息:铭牌型号、液压符号、工作流量与压差、驱动配置,以及设备实际需要的速度范围。先把这些对应起来,才能判断该阀在这套设备上能调到什么程度,哪些要求还需要其他元件共同完成。