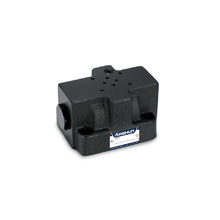
如虹精工整理的内容聚焦NACHI日本进口叠加式液压阀选配。用于机床夹紧、冲压等工位时,回路功能与动作顺序、实际流量和允许压降、G01/G03/G04安装面要一并核对。若只看口径或近似型号,可能造成节拍变慢、接口不兼容或动作逻辑失效;还应结合油液清洁度和完整设计编号判断。
一套液压设备跑得快不快,很多时候不只取决于泵和油缸。现场常见的情况是:空载时动作看着还可以,装上工件、进入连续循环后,夹紧变慢、换向有冲击,油温也一点点往上走。回头检查,问题往往落在阀组的流量余量、压力控制方式,或者叠加阀在回路中的位置上。
NACHI叠加式液压阀的思路,是把溢流、减压、单向、保压、节流等功能拆成模块,借助共用安装面叠装起来。这样做能减少阀间外接管路,设备改造时也更容易调整回路。但“叠起来”只是安装形式,真正决定生产节拍的,仍然是回路是否按负载和动作顺序设计。
先把动作过程理清,再决定需要哪些阀片
选配前,建议先把一个工作循环拆开看:油缸先快进还是先慢进,在哪个位置需要减速,夹紧阶段是否要单独限压,停止后是否必须保压,回程有没有被负载带动的可能。把这些问题写成油路关系后,再去选溢流阀、减压阀、节流阀或液控单向阀,判断会清楚得多。
例如机床夹具的主回路压力较高,但夹紧小缸不需要承受同样压力,就应考虑独立减压控制;若工件定位后要长时间保持位置,单向或液控单向功能的设置就不能省。只从产品名称出发,看到“减压阀”“单向阀”便直接配一片,后面往往会发现动作顺序和原先设想并不一致。
流量与压降,要按最不利工况核算
G01、G03、G04等规格对应不同的安装面和流量等级。规格选大一点当然会增加体积和成本,选得太小则更麻烦:高频循环时,油液穿过阀片的压降会上升,执行机构速度被拉低,多余能量会变成热。设备能动,不等于它能稳定跑几个月。
核算时不要只看泵的铭牌流量,还要看执行机构在快进、加压和回程时分别需要多少流量,是否存在短时峰值,以及系统允许损失多少压力。对节拍要求高的工位,最好把方向阀、叠加阀、管路和接头都放进同一条压降链路里看。某一片阀流通能力偏紧,通常不会让设备立刻停机,却可能让节拍逐渐失去余量。
压力条件也不能混在一起理解。系统最高压力、某支路需要的工作压力、阀的调压范围和回油背压,分别影响不同部位。溢流阀是系统的安全边界,减压阀负责某一支路的压力,不宜把两者当作同一件事来处理。面对载荷变化大的压装、成形或夹紧工位,压力设定还应留出与实际工况相匹配的余量,而不是按理论值卡得过死。
安装面匹配,不能只看外形尺寸
叠加式阀通常需要和方向阀、底板或阀台共同使用。采购或改造时,除了确认G01、G03、G04等规格,还应核对安装面标准、P/T/A/B油口位置、螺栓规格及阀片高度。外形接近、名称相似,不代表可以直接互换。
尤其是旧设备改造,原系统可能经历过多次维修,阀台和图纸未必完全一致。更稳妥的做法是同时核对现场铭牌、安装尺寸、回路图和完整型号。对于进口产品,设计编号及后缀也应保留在采购记录中;有些外观相近的版本,安装方式可能相同,但内部零件未必具备可直接替换的兼容性。
叠层顺序同样有讲究。先后位置会影响油路经过的路径、调压点和检修便利性。若把需要经常调节的阀片压在阀组中间,后续调压时工具伸不进去,设备停机时间就会被这种小问题拉长。设计阶段预留扳手空间和压力表检测位置,往往比事后拆阀组省事。
别忽略油液条件和关联部件
阀组出现爬行、压力漂移、换向不干脆,未必就是阀本身质量问题。油液污染、过滤器失效、管路残渣、回油背压异常,都会让阀芯动作变得迟缓。刚完成改造的系统尤其要注意冲洗和过滤;新装阀片如果直接进入带有杂质的油路,很容易把调试问题变成后续故障。
叠加阀也要和泵、方向阀、执行机构一起看。泵的供油能力决定上限,方向阀决定换向与通路,油缸负载决定压力需求,过滤与冷却则影响长期运行状态。只把阀片本身选对,而外围条件没有跟上,生产效率不会如预期改善。
日常维护可以建立一份简单的阀组台账:记录完整型号、安装位置、压力设定和对应工位。以后出现动作变慢、油温升高或保压不足时,先对照压力、流量、过滤状态和负载变化排查,再决定是否拆检阀片。这样能避免把系统性问题误判为某个阀的故障。
NACHI日本进口叠加式液压阀适合用在希望压缩管路、便于扩展局部控制功能的液压回路里,但它不是靠品牌或规格越大越好来发挥作用。先从生产节拍和执行机构动作倒推,再落实到流量、压力、安装面和维护条件,阀组才能既装得上,也经得起连续生产。